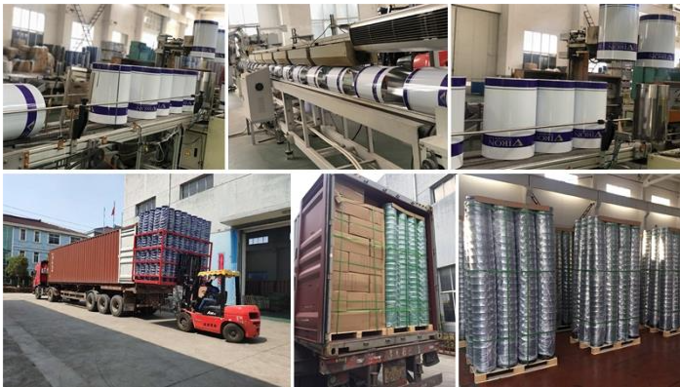
Hur man genomför kvalitetskontroll under tillverkning av plåthink
I tillverkningsprocessen av Plåthink är kvalitetskontroll en viktig länk för att säkerställa produktkvalitet. Följande är metoderna för kvalitetskontroll i produktionsprocessen av järnfat:
1. Råvarukontroll
Stålbesiktning
Utseendekontroll: Kontrollera om stålets yta är plan, utan repor, rost, hål och andra defekter. Du kan använda blotta ögat eller använda verktyg som ett förstoringsglas för att kontrollera.
Tjockleksmätning: Använd verktyg som mikrometer eller ultraljudstjockleksmätare för att mäta om stålets tjocklek uppfyller kraven. Olika specifikationer av järnfat har olika krav på ståltjocklek, och de måste testas enligt specifika omständigheter.
Materialanalys: Använd kemisk sammansättningsanalys eller metallografisk analys för att upptäcka om materialet i stålet uppfyller standarden. Se till att stålets hållfasthet, seghet, korrosionsbeständighet och andra egenskaper uppfyller användningskraven för Metal Pails.
Provning av hjälpmaterial
Test av tätningsmedel: Kontrollera om tätningens viskositet, elasticitet, korrosionsbeständighet och andra egenskaper uppfyller kraven. Dragprov, kompressionstester och andra tester kan utföras för att utvärdera tätningsmedlets prestanda.
Beläggningsprovning: Testa om beläggningens vidhäftning, hårdhet, korrosionsbeständighet, väderbeständighet och andra egenskaper uppfyller kraven. Besiktningen kan utföras genom att använda metoder som reptest, pennhårdhetstest, saltspraytest etc.
Packningsinspektion: Kontrollera om packningens material, storlek, elasticitet etc uppfyller kraven. Se till att packningen kan spela en bra tätningsroll för att förhindra att järntrumman läcker.
2. Inspektion av tillverkningsprocessen
Blankbesiktning
Dimensionsbesiktning: Använd mätverktyg (såsom bromsok, måttband etc.) för att kontrollera om blankningsstorleken uppfyller kraven. Se till att stålplåtens längd, bredd och andra dimensioner är korrekta, vilket ger en bra grund för efterföljande bearbetningsprocedurer.
Kantkvalitetskontroll: Kontrollera om blankkanten är snygg och gradfri. Du kan använda blotta ögat eller använda verktyg som ett förstoringsglas för att kontrollera. Om kantkvaliteten är dålig kan det påverka den efterföljande svetskvaliteten och utseendet på järntrumman.
Inspektion av valsad fatkropp
Rundhetskontroll: Använd verktyg som en rundhetsmätare eller ett bromsok för att kontrollera om metallhinkarnas rundhet uppfyller kraven. Överdriven rundhetsavvikelse kan påverka utseendets kvalitet och prestanda hos järnpipan, såsom rullningsstabilitet, staplingsstabilitet, etc.
Diameterinspektion: Använd verktyg som bromsok eller ytterdiametermikrometer för att kontrollera om diametern på cylinderkroppen uppfyller kraven. Alltför stor diameteravvikelse kan göra att cylinderlocket och cylinderbotten inte passar tätt mot cylinderkroppen, vilket påverkar tätningen av järntrumman.
Inspektion av svetskvalitet: Utför visuell inspektion och oförstörande provning av svetsarna på pipkroppen. Utseendeinspektionen kontrollerar främst om svetsen är platt, fri från porer, slagginslutningar, sprickor och andra defekter. Icke-förstörande testning kan använda ultraljudstestning, radiografisk testning och andra metoder för att upptäcka om det finns defekter inuti svetsen.
Stämpling piplock och pipbotteninspektion
Dimensionsinspektion: Använd mätverktyg (såsom bromsok, djupmätare etc.) för att upptäcka om diametern, tjockleken och andra dimensioner på piplocket och trumbottnen uppfyller kraven. Se till att de matchande dimensionerna på cylinderlocket och cylinderbotten med cylinderkroppen är korrekta för att säkerställa tätningen av järntrumman.
Utseendekvalitetskontroll: Kontrollera om ytan på fatlocket och fatets botten är plan, fri från repor, rost, deformation och andra defekter. Du kan använda blotta ögat eller använda verktyg som förstoringsglas för att kontrollera.
Svetsinspektion
Utseendeinspektion av svetsar: Utför en utseendeinspektion på alla svetsar i järntrumman för att kontrollera om svetsarna är plana, fria från porer, slagginslutningar, sprickor och andra defekter. Du kan använda blotta ögat eller använda verktyg som förstoringsglas för att kontrollera.
Oförstörande provning: Efter behov utförs oförstörande provning på viktiga svetsar, såsom ultraljudsprovning, radiografisk provning etc. Oförstörande provning kan upptäcka om det finns defekter inuti svetsen för att säkerställa svetsens kvalitet och styrka.
Ytbehandlingsprovning
Kvalitetstestning av rostborttagning: Kontrollera om rostborttagningseffekten på ytan av järnpipan uppfyller kraven. Du kan använda blotta ögat eller använda verktyg som ett förstoringsglas för att kontrollera att det inte finns rost, olja eller andra föroreningar på ytan av järnpipan.
Test av beläggningskvalitet: Kontrollera om beläggningskvaliteten på järnpipan uppfyller kraven. Vidhäftningstest, hårdhetstest, korrosionsbeständighetstest etc. kan utföras. Vidhäftningstest kan använda tvärsnittstestet eller avdragningstestet för att testa om vidhäftningen mellan färgen och ytan på järntrumman är bra. Hårdhetstest kan använda pennhårdhetstest eller pendelhårdhetstest för att testa om färgens hårdhet uppfyller kraven. Korrosionsbeständighetstest kan använda saltspraytest, våtvärmetest och andra metoder för att testa om färgens korrosionsbeständighet är bra.
3. Besiktning av färdig produkt
Kvalitetskontroll av utseende
Övergripande inspektion av utseende: Kontrollera om järntrummans utseende är platt, utan repor, rost, deformation och andra defekter. Du kan använda blotta ögat eller använda verktyg som ett förstoringsglas för att kontrollera.
Kontroll av tryckkvalitet: Om metallhinken behöver tryckas med logotyp eller mönster, kontrollera om tryckkvaliteten är tydlig, fast, utan oskärpa, utan att falla av och andra defekter. Du kan använda blotta ögat eller använda verktyg som ett förstoringsglas för att kontrollera.
Dimensionsbesiktning
Använd mätverktyg (som bromsok, måttband etc.) för att kontrollera om järnpipans höjd, diameter, tjocklek och andra dimensioner uppfyller kraven. Se till att storleken på järnpipan ligger inom det tillåtna felintervallet och uppfyller användningskraven.
Tätningstest
Hydrauliskt trycktest: Fyll metallhinkarna med vatten, applicera sedan ett visst tryck och observera om järnpipan läcker. Det hydrauliska trycktestet kan detektera den övergripande tätningen av järntrumman för att säkerställa att järntrumman inte kommer att läcka under transport och lagring.
Lufttryckstest: Fyll plåthinkarna med gas, applicera sedan ett visst tryck och observera om järnpipan läcker. Lufttryckstestet kan upptäcka det lilla läckaget från järnpipan. För vissa järntunnor med högre krav, såsom järntunnor som används för att förpacka brandfarliga och explosiva föremål, är lufttryckstestet ett oumbärligt testobjekt.
Styrketest
Trycktest: Placera järntrumman på tryckprovningsmaskinen, applicera gradvis tryck och observera om järntrumman är deformerad eller sprucken. Trycktestet kan upptäcka om styrkan på järnpipan uppfyller kraven och säkerställa att järnpipan klarar ett visst tryck under transport och lagring.
Falltest: Släpp järnpipan fritt från en viss höjd för att observera om järnpipan är deformerad, sprucken eller läckt. Falltestet kan simulera fall av järnpipan under transport och testa järnpipans slaghållfasthet.
Genom ovanstående kvalitetskontrollmetoder kan kvaliteten på järntunnan effektivt garanteras för att säkerställa att järntunnan är säker och pålitlig under transport och lagring.
Om du vill veta hur du upptäcker kvaliteten på järntunnan är du välkommen att kontakta Feihong Steel Packaging, vi kommer att göra vårt bästa för att hjälpa dig!